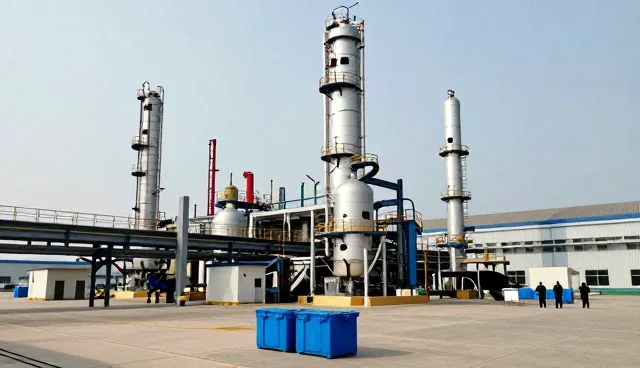
随着化工行业对原材料运输与储存要求的日益严格,化工原料分装业务正逐步从传统模式向精细化、标准化方向转型。分装不仅是将大包装原料转化为小包装的过程,更是提升物流效率、降低安全风险、满足客户定制化需求的重要手段。在这一过程中,企业需关注分装流程的标准化与智能化,以适应市场变化与合规要求。
当前,化工原料分装业务的核心痛点在于如何在保证产品品质的同时,提升分装效率与操作安全性。一方面,分装过程中涉及的化学品种类繁多,部分原料具有腐蚀性、易燃性或毒性,这对操作人员的培训与防护措施提出更高要求;另一方面,传统分装流程存在人工误差大、记录不完善等问题,导致后续追溯与质量管理存在难度。因此,企业需通过引入智能分装设备与信息化管理系统,提升分装过程的可控性与透明度。
从行业发展趋势来看,化工原料分装业务正朝着‘以客户需求为中心’的方向发展。越来越多的客户要求分装产品具备更高的纯度、更精准的配比以及更灵活的包装规格。这促使分装企业不仅要具备专业的分装能力,还需具备快速响应客户需求的供应链体系。例如,部分企业已开始采用模块化分装方案,通过灵活调整包装规格与分装流程,满足不同客户的定制化需求。
在实际操作中,分装流程的优化离不开对物流与仓储环节的整合。分装企业需要与物流供应商、仓储服务商建立高效协同机制,以确保分装后的原料能够快速、安全地送达客户手中。同时,仓储管理的数字化升级也对分装业务起到关键支撑作用,例如通过RFID技术或智能仓储系统,实现对分装后原料的全程追踪,提升客户信任度与服务体验。
此外,分装业务的可持续发展还与环保理念的融入密切相关。随着国家对危化品运输与储存的监管力度加大,企业需在分装环节加强环保措施,如减少包装材料浪费、优化分装流程以降低能耗、采用可循环使用的容器等。这些举措不仅有助于企业符合法规要求,还能提升品牌的社会责任形象,为长期发展奠定基础。
对于分装企业而言,提升服务附加值是赢得市场的重要途径。除了基础的分装服务,企业可以拓展如原料检测、分装方案设计、包装定制等增值服务,从而增强客户粘性。例如,部分企业在分装过程中引入在线检测系统,实时监控分装原料的纯度与稳定性,为客户提供更可靠的质量保障。这种服务模式的创新,正在推动分装业务向更高层次发展。
在实际运营中,企业还需关注分装业务的合规性与风险管理。例如,分装过程中涉及的化学品管理需符合《危险化学品安全管理条例》等相关法律法规,确保操作流程符合安全标准。同时,企业应建立完善的分装质量管理体系,包括分装前的原料检测、分装过程中的工艺控制、分装后的质量抽检等环节,以保障最终产品的安全性与一致性。
综上所述,化工原料分装业务正处于转型升级的关键阶段。企业需通过流程优化、技术升级与服务创新,实现从传统分装向智能化、定制化分装的转变。在这一过程中,分装企业不仅需要关注自身运营效率的提升,还需积极应对行业监管、环保要求与客户多元化需求,从而在激烈的市场竞争中占据有利位置。